Tóm tắt:Công nghệ làm mát nhiệt điện đã trở nên không thể thiếu để quản lý nhiệt trong vi điện tử, truyền thông quang học và thiết bị y tế. Tuy nhiên, mức trần hiệu suất của bất kỳ mô-đun TEC nào cuối cùng đều được xác định bởi vật liệu của nó. Bài viết này xem xét lý do tại saoVật liệu nhiệt điện ép đùnđã nổi lên như một giải pháp thay thế ưu việt cho các thỏi nóng chảy vùng thông thường, tập trung vào cấu trúc vi mô có kết cấu dày đặc, độ bền cơ học được tăng cường và khả năng quan trọng để hỗ trợ độ dày phoi xuống tới 0,2 mm. Thông qua phân tích so sánh các quy trình sản xuất, dữ liệu đặc tính cơ học và nghiên cứu trường hợp ứng dụng, cuộc thảo luận cho thấy công nghệ ép đùn là cầu nối cho sự cân bằng lâu dài giữa hiệu suất nhiệt điện và độ bền cơ học.
- Điều gì làm cho vật liệu nhiệt điện ép đùn khác với các giải pháp thay thế nóng chảy theo vùng?
- Quá trình ép đùn tạo ra cấu trúc kết cấu dày đặc như thế nào?
- Tại sao các đặc tính cơ học xác định kích thước tối thiểu của mô-đun TEC
- Ngưỡng 0,2 mm: Cho phép chế tạo chip siêu mỏng
- Các ứng dụng yêu cầu vật liệu nhiệt điện ép đùn
- Từ phôi đến mô-đun: Năng lực sản xuất và kiểm soát chất lượng
- Câu hỏi thường gặp
Điều gì làm cho vật liệu nhiệt điện ép đùn khác với các giải pháp thay thế nóng chảy theo vùng?
Việc lựa chọn giữa ép đùn và nấu chảy vùng không chỉ đơn thuần là vấn đề ưu tiên sản xuất. Nó xác định toàn bộ quy trình sản xuất xuôi dòng dành cho bộ làm mát nhiệt điện - từ cách các thỏi được cắt thành các tấm bán dẫn, đến độ mỏng của các tấm bán dẫn đó có thể được nghiền, cho đến số lượng tấm bán dẫn sống sót qua giai đoạn thái hạt lựu mà không bị gãy.
Sự tan chảy theo vùng từ lâu đã trở thành tiêu chuẩn để sản xuất các tinh thể đơn dựa trên Bi₂Te₃ có độ tinh khiết cao. Quá trình hóa rắn định hướng sắp xếp các hạt dọc theo trục tăng trưởng, mang lại khả năng di chuyển chất mang tuyệt vời. Tuy nhiên, chính sự liên kết này tạo ra một lỗ hổng về mặt cấu trúc. Các tinh thể Bi₂Te₃ dễ dàng phân tách dọc theo mặt phẳng cơ bản, điều đó có nghĩa là trong quá trình cắt, làm mỏng và lắp ráp, vật liệu dễ bị sứt mẻ và tách lớp — đặc biệt khi độ dày mục tiêu giảm xuống dưới 0,5 mm.
Quá trình ép đùn có một lộ trình cơ bản khác. Bắt đầu từ bột hợp kim cơ học hoặc bột được ép trước, vật liệu được ép qua khuôn ở nhiệt độ cao, khiến nó bị biến dạng dẻo nghiêm trọng. Sự biến dạng này không chỉ đơn giản là định hình vật liệu; nó xây dựng lại kiến trúc hạt bên trong. Kết quả là tạo ra một vật thể dày đặc, hạt mịn với kết cấu tinh thể được kiểm soát – một vật thể vẫn giữ được lợi thế vận chuyển dị hướng của Bi₂Te₃ đồng thời cải thiện đáng kể tính toàn vẹn cơ học.
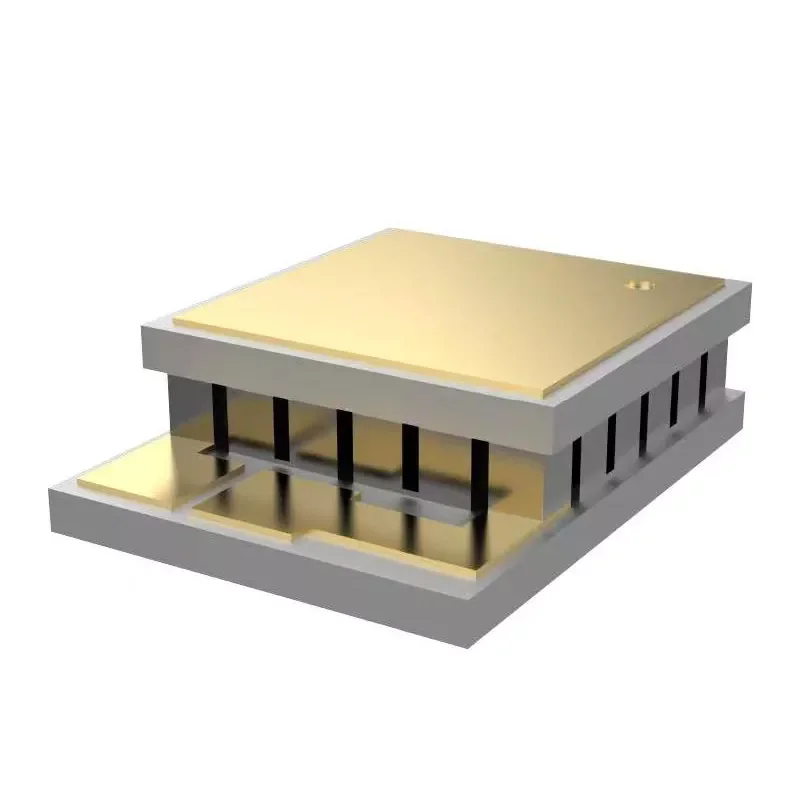
Hậu quả thực tế là đáng kể. Trong trường hợp các thỏi nóng chảy theo vùng có thể mang lại hiệu suất chấp nhận được trong các mô-đun TEC tiêu chuẩn có chiều cao chân 1,0–1,5 mm, vật liệu được sản xuất ép đùn mở ra cơ hội cho các kiến trúc mô-đun mà trước đây không thực tế: micro-TEC có chiều cao chân 0,2 mm, tầng nhiều giai đoạn yêu cầu tính nhất quán về kích thước chính xác trên mọi phần tử và các giải pháp làm mát liền kề màng mỏng cho các thiết bị quang tử.
Quá trình ép đùn tạo ra cấu trúc kết cấu dày đặc như thế nào?
Hiểu được sự biến đổi cấu trúc vi mô trong quá trình ép đùn là điều cần thiết để đánh giá cao lý do tại sao các vật liệu này hoạt động khác nhau trong quá trình xử lý tiếp theo. Cơ chế này bắt nguồn từ quá trình kết tinh lại động – một quá trình trong đó các hạt tạo mầm và phát triển trở lại trong khi vật liệu vẫn đang trong quá trình biến dạng.
Tinh chế hạt thông qua biến dạng nhựa
Trong quá trình ép đùn nóng, phôi chịu biến dạng cắt mạnh khi nó đi qua khuôn. Năng lượng biến dạng này thúc đẩy quá trình kết tinh lại động, thay thế cấu trúc hạt thô ban đầu bằng mạng lưới hạt tinh chế, cân bằng hoặc hơi dài. Nghiên cứu về các hợp chất dựa trên Bi₂Te₃ loại p được chế tạo bằng phương pháp ép đùn nóng đã chứng minh rằng tốc độ ép đùn chi phối trực tiếp sự cân bằng giữa quá trình kết tinh lại và sự phát triển của hạt. Ở tốc độ được kiểm soát là 1,0 mm/phút, có thể đạt được kích thước hạt trung bình tốt tới 1,53 μm, đi kèm với mật độ cao của các ranh giới hạt góc thấp.
Những ranh giới góc thấp này rất quan trọng. Không giống như các ranh giới góc cao làm phân tán các hạt mang điện và làm giảm độ dẫn điện, các ranh giới góc thấp bảo toàn độ linh động của hạt mang trong khi vẫn góp phần tán xạ phonon – do đó triệt tiêu độ dẫn nhiệt của mạng tinh thể. Chức năng kép này cho phép các vật liệu ép đùn duy trì hiệu suất nhiệt điện cạnh tranh với các vật liệu tan chảy theo vùng trong khi vẫn đạt được độ bền cơ học đáng kể.
Kiểm soát kết cấu và quản lý bất đẳng hướng
Bi₂Te₃ là vật liệu phân lớp và đặc tính nhiệt điện của nó có tính dị hướng mạnh. Hướng trong mặt phẳng (vuông góc với trục c) thể hiện tính di động của sóng mang cao hơn nhiều so với hướng trong mặt phẳng. Quá trình ép đùn khai thác tính bất đẳng hướng này bằng cách căn chỉnh trục c ưu tiên dọc theo hướng ép đùn, tạo ra cái được gọi là kết cấu sợi.
Mức độ kết cấu được định lượng bằng hệ số định hướng F, nằm trong khoảng từ 0 (ngẫu nhiên) đến 1 (căn chỉnh hoàn hảo). Thông qua việc kiểm soát cẩn thận nhiệt độ và tốc độ ép đùn, giá trị F từ 0,28–0,41 đã đạt được ở vật liệu loại p. Đối với Bi₂Te₃ loại n, việc căn chỉnh hướng ép đùn với kết cấu trong mặt phẳng ban đầu đã được chứng minh là ít nhất tăng gấp đôi mức độ kết cấu, mang lại khả năng di chuyển chất mang ở nhiệt độ phòng là 263 cm²V⁻¹s⁻¹ và hệ số công suất đạt gần 47,3 μWcm⁻¹K⁻².
So sánh cấu trúc bên trong
| Mục so sánh | Vật liệu Bi₂Te₃-Sb₂Te₃ ép đùn | Vật liệu nóng chảy vùng truyền thống |
|---|---|---|
| Cấu trúc bên trong | Cấu trúc kết cấu dày đặc | Cấu trúc tinh thể định hướng |
| Gia công cơ khí | Sức đề kháng cao hơn trong quá trình cắt và tỉa thưa | Nhạy cảm hơn với các khuyết tật liên quan đến sự phân tách |
| Chế tạo chip mỏng | Hỗ trợ các thành phần TEC mỏng 0,2 mm | Khó khăn hơn cho việc xử lý siêu mỏng |
| Tính nhất quán của vật liệu | Tính đồng nhất của kết cấu được kiểm soát | Phụ thuộc vào điều kiện tăng trưởng tinh thể |
| Ứng dụng | Micro TEC, TEC nhiều giai đoạn, làm mát chính xác | Các ứng dụng TEC thông thường |
Tại sao các đặc tính cơ học xác định kích thước tối thiểu của mô-đun TEC
Trong thiết kế bộ làm mát nhiệt điện, một mối quan hệ đơn giản quyết định mức độ nhỏ của mô-đun: chiều cao chân tối thiểu bị giới hạn bởi độ bền cơ học của vật liệu. Chân nhiệt điện quá mỏng so với diện tích mặt cắt ngang của nó sẽ bị gãy trong quá trình hàn, thái hạt lựu hoặc luân nhiệt. Đây không phải là mối lo ngại về mặt lý thuyết - nó là điểm nghẽn chính trong quá trình thu nhỏ TEC.
Quá trình ép đùn trực tiếp giải quyết hạn chế này. Bằng cách tinh chỉnh kích thước hạt và tạo ra các sai lệch mật độ cao, quá trình ép đùn làm tăng đáng kể cả độ bền nén và độ bền cắt so với vật liệu nóng chảy theo vùng.
Hồ sơ thuộc tính cơ học loại N và loại P
| Thuộc tính cơ khí | Chất liệu loại N | Chất liệu loại P |
|---|---|---|
| Cường độ nén (MPa) | 54.0 | 66.0 |
| Độ bền cắt (MPa) | 16.0 | 21.0 |
| Mô đun Young (GPa) | 47.0 | 42.0 |
| Tỷ lệ Poisson | 0.30 | 0.30 |
Những giá trị này thể hiện một mức chênh lệch đáng kể so với những gì thường được yêu cầu để xử lý chip mỏng. Đối với bối cảnh, các hợp chất dựa trên Bi₂Te₃ loại p được ép đùn nóng đã được báo cáo có cường độ nén đạt 189–226 MPa và cường độ uốn là 126–139 MPa tùy thuộc vào điều kiện ép đùn. Những đặc tính nâng cao này giúp cho việc cắt các vi hạt có kích thước nhỏ tới 100 × 100 × 200 μm³ mà không bị gãy là khả thi.
Độ tin cậy của xe đạp nhiệt
Độ bền cơ học cũng chi phối độ tin cậy lâu dài trong chu trình nhiệt. Khi mô-đun TEC hoạt động, các chân nhiệt điện sẽ trải qua các chu kỳ làm nóng và làm mát lặp đi lặp lại. Ranh giới hạt đóng vai trò là điểm yếu nơi các vết nứt vi mô có thể tạo mầm và lan truyền. Cấu trúc hạt mịn, liên kết dày đặc được tạo ra bằng quá trình ép đùn giúp phân phối ứng suất nhiệt đồng đều hơn cấu trúc tinh thể dễ bị phân tách của vật liệu nóng chảy theo vùng, cải thiện khả năng chống mỏi theo chu kỳ.
Ngưỡng 0,2 mm: Cho phép chế tạo chip siêu mỏng
Khả năng xử lý vật liệu nhiệt điện có độ dày 0,2 mm không chỉ đơn thuần là sự tò mò trong sản xuất mà còn là công nghệ hỗ trợ đằng sau thế hệ thiết bị làm mát nhỏ gọn mới. Ở độ dày này, chân nhiệt điện có tỷ lệ chiều cao trên chiều rộng đạt gần 1:1 đối với hình dạng phần tử điển hình, nghĩa là tải trọng kết cấu trong quá trình lắp ráp chủ yếu là nén chứ không phải uốn.
Ba yếu tố làm cho quá trình ép đùn trở thành quá trình cho phép chế độ độ dày này.
Giảm độ nhạy phân cắt
Bi₂Te₃ tan chảy theo vùng dễ dàng phân cắt dọc theo mặt phẳng cơ bản. Khi một tấm wafer được làm mỏng xuống dưới khoảng 0,5 mm, ngay cả những ứng suất xử lý nhỏ cũng có thể gây ra các vết nứt phân tách lan truyền trên toàn bộ phần tử. Quá trình ép đùn làm gián đoạn đường phân cắt này bằng cách tạo ra các hạt định hướng sai và các ranh giới góc thấp làm chệch hướng sự lan truyền vết nứt. Kết quả là một loại vật liệu có thể chịu đựng được sự lạm dụng cơ học của việc thái hạt lựu, lắp ráp gắp và đặt và hàn mà không bị gãy xương nghiêm trọng.
Kết cấu được kiểm soát để cắt hạt lựu nhất quán
Trong mô-đun TEC đa phần tử, mỗi chân phải có đặc tính điện và nhiệt gần như giống hệt nhau. Nếu hướng kết cấu thay đổi theo từng phần tử thì hiệu suất làm mát của mô-đun sẽ trở nên khó đoán. Quá trình ép đùn tạo ra các thỏi có kết cấu đồng nhất dọc theo chiều dài của chúng, đảm bảo rằng các phần tử được cắt từ các vị trí khác nhau trong cùng một phôi thể hiện các đặc tính nhất quán. Tính nhất quán này đặc biệt quan trọng trong cấu hình TEC nhiều giai đoạn, trong đó hàng trăm phần tử phải hoạt động ở trạng thái cân bằng nhiệt.
Khả năng tương thích của thiết bị xử lý
Độ bền cơ học của vật liệu ép đùn cũng ảnh hưởng đến việc lựa chọn thiết bị tiếp theo. Vì vật liệu chống sứt mẻ nên nhà sản xuất có thể sử dụng tốc độ tiến dao cao hơn trong quá trình làm mỏng và cắt hạt, giảm thời gian và chi phí xử lý. Tương tự, hệ thống gắp và đặt tự động có thể xử lý các bộ phận mỏng hơn với nguy cơ vỡ thấp hơn, cho phép dây chuyền lắp ráp có năng suất cao hơn.
Các ứng dụng yêu cầu vật liệu nhiệt điện ép đùn
Những ưu điểm kỹ thuật của ép đùn chuyển thành những lợi ích hữu hình trên một số lĩnh vực ứng dụng trong đó các thành phần nhiệt điện mỏng, đáng tin cậy là rất cần thiết.
Truyền thông quang học và làm mát điốt laser
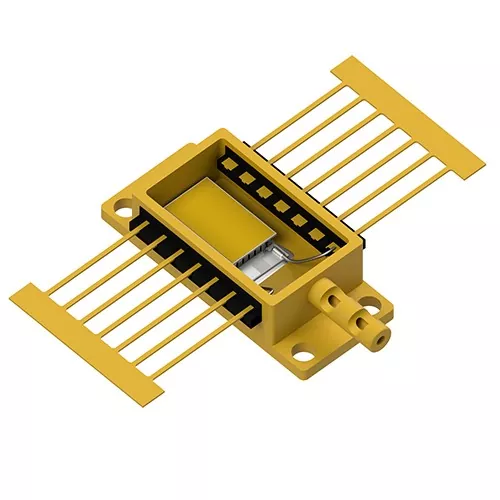
Bộ thu phát quang và điốt laser cực kỳ nhạy cảm với nhiệt độ. Độ lệch bước sóng, công suất đầu ra giảm và tốc độ suy giảm nhanh chóng đều là kết quả của việc kiểm soát nhiệt không đầy đủ. Ví dụ, trong các mô-đun quang 5G, bộ làm mát nhiệt điện phải duy trì nhiệt độ chip laser trong phạm vi dung sai chặt chẽ trong khi lắp vào các gói được đo bằng milimét.
Khả năng của chip mỏng 0,2 mm hỗ trợ trực tiếp cho yêu cầu này. Vật liệu nhiệt điện dựa trên Bi₂Te₃ ép đùn nóng đã được xác nhận trong các ứng dụng mô-đun quang học, chứng tỏ khả năng kiểm soát nhiệt độ chip quang tử hiệu quả với tiềm năng tích hợp vào các hệ thống truyền thông, laser và hồng ngoại. Độ bền nén cao của vật liệu đảm bảo rằng các chân nhiệt điện vẫn tồn tại trong quá trình hàn và lắp ráp được sử dụng trong sản xuất bộ thu phát, trong đó sự giãn nở nhiệt không khớp sẽ làm gãy các vật liệu yếu hơn.
Cấu trúc TEC nhiều giai đoạn
Bộ làm mát nhiệt điện nhiều tầng xếp chồng nhiều lớp phần tử nhiệt điện để đạt được sự chênh lệch nhiệt độ mà một tầng đơn lẻ không thể đạt được. Mỗi giai đoạn bổ sung sẽ tăng công suất bơm nhiệt và ΔT có thể đạt được, nhưng cũng đặt ra những thách thức cơ học mới. Các phần tử ở giai đoạn cao hơn phải mỏng hơn và chúng phải duy trì tính nhất quán về hiệu suất với các phần tử ở giai đoạn thấp hơn.
Công nghệ ép đùn đã được áp dụng đặc biệt để chế tạo các chân nhiệt điện cho bộ làm mát nhiều tầng trạng thái rắn hoạt động ở nhiệt độ xuống tới khoảng 140 K. Các tính chất cơ học của vật liệu ép đùn - đặc biệt là khả năng chống gãy trong quá trình lắp ráp các cấu trúc nhiều lớp được đóng gói chặt chẽ - là những yếu tố giúp cho các thiết kế xếp tầng này có thể sản xuất được.
Kiểm soát nhiệt độ y tế và phòng thí nghiệm
Máy làm mát nhiệt điện được sử dụng rộng rãi trong các hệ thống làm lạnh y tế, dụng cụ thí nghiệm và thiết bị nghiên cứu trong đó việc điều chỉnh nhiệt độ chính xác là rất quan trọng. Các ứng dụng bao gồm từ việc duy trì độ ổn định của thuốc thử trong các thiết bị chẩn đoán đến việc kiểm soát nhiệt độ mẫu trong các thiết bị phân tích.
Trong các cài đặt này, vật liệu nhiệt điện phải mang lại cả hiệu suất nhiệt và độ tin cậy lâu dài. Vật liệu Bi₂Te₃-Sb₂Te₃ ép đùn mang đến sự kết hợp cần thiết: hiệu suất nhiệt điện gần nhiệt độ phòng tương đương với vật liệu tan chảy theo vùng, cùng với độ bền cơ học đảm bảo hoạt động ổn định qua hàng nghìn chu kỳ nhiệt.
Quản lý nhiệt công nghiệp và bán dẫn
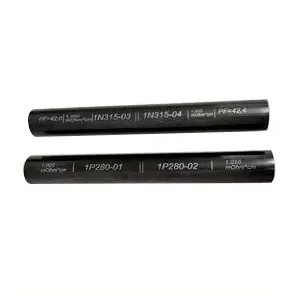
Các thỏi ép đùn có đường kính lớn — có đường kính lên tới 35 mm và chiều dài 120 mm hoặc 240 mm — phục vụ sản xuất TEC công nghiệp nơi cần có các bộ phận làm mát lớn hơn. Các ứng dụng bao gồm quản lý nhiệt cục bộ trong thiết bị bán dẫn, hệ thống làm mát điện tử và thiết bị kiểm soát nhiệt độ công nghiệp. Khả năng mở rộng của quá trình ép đùn cho phép các nhà sản xuất sản xuất phôi với khối lượng không thể thực hiện được bằng các phương pháp tăng trưởng đơn tinh thể.
Từ phôi đến mô-đun: Năng lực sản xuất và kiểm soát chất lượng
Sản xuất vật liệu nhiệt điện ép đùn đòi hỏi một phương pháp sản xuất tích hợp bao gồm việc chuẩn bị vật liệu, xử lý ép đùn, chế tạo phần tử và lắp ráp mô-đun. Mỗi giai đoạn phải được kiểm soát để duy trì các đặc tính cấu trúc vi mô mang lại lợi thế về hiệu suất cho vật liệu ép đùn.
Chuẩn bị và ép đùn vật liệu
Quy trình bắt đầu bằng việc chuẩn bị các chế phẩm dung dịch rắn Bi₂Te₃-Sb₂Te₃, với sự kiểm soát cẩn thận về phép cân bằng hóa học và mức độ tạp chất để đạt được loại chất mang và nồng độ mong muốn. Vật liệu đã chuẩn bị sau đó được hợp nhất và ép đùn trong điều kiện nhiệt độ và tốc độ biến dạng được kiểm soát. Các thông số ép đùn - nhiệt độ, tốc độ và tỷ lệ khử - xác định kích thước hạt, cường độ kết cấu và mật độ khuyết tật, tất cả đều ảnh hưởng đến các tính chất nhiệt điện và cơ học.
Xử lý và lắp ráp phần tử
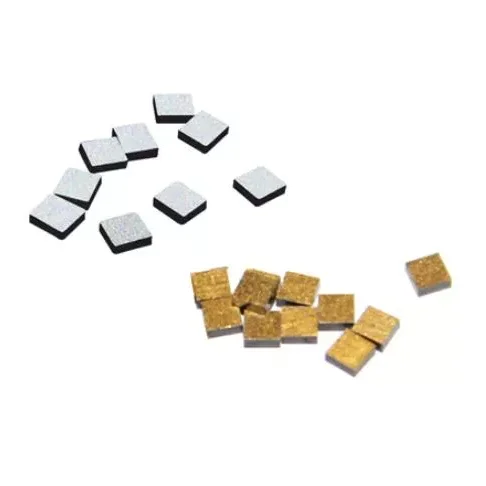
Sau khi ép đùn, phôi được xử lý thành các phần tử nhiệt điện thông qua quá trình làm mỏng, thái hạt lựu và chuẩn bị bề mặt. Độ bền cơ học được nâng cao của vật liệu ép đùn cho phép cắt mỏng mạnh mẽ đến 0,2 mm và cắt hạt chính xác với năng suất cao. Các phần tử sau đó được kim loại hóa, hàn và lắp ráp thành các mô-đun. Xác minh chất lượng bao gồm kiểm tra kích thước, đo đặc tính điện và kiểm tra hiệu suất nhiệt.
Thiết bị sản xuất
Một dây chuyền sản xuất hoàn chỉnh cho các vật liệu và mô-đun nhiệt điện ép đùn bao gồm:
- Lò nhúng thiếc: Dùng để hàn lớp phủ của các đầu chi tiết
- Máy khuôn xoay rung: Để định vị phần tử chính xác
- Máy hàn: Dùng để kết nối điện
- Lò nướng: Để bảo dưỡng và xử lý nhiệt
- Máy phân phối: Dùng cho ứng dụng kết dính
- Máy hàn kín tự động: Để đóng gói mô-đun
- Máy cắt: Để cắt wafer và thái hạt lựu
- Máy đông đặc: Để hình thành mối hàn
- Thiết bị hàn Reflow: Dành cho hàn có độ tin cậy cao
- Máy in hoàn toàn tự động: Dành cho các mẫu kim loại hóa
Câu hỏi thường gặp
Ưu điểm chính của ép đùn so với nóng chảy vùng đối với vật liệu nhiệt điện là gì?
Quá trình ép đùn tạo ra cấu trúc kết cấu hạt mịn, dày đặc mang lại độ bền cơ học vượt trội so với các tinh thể đơn tan chảy theo vùng. Lợi thế về độ bền này cho phép xử lý các kích thước mỏng hơn — xuống tới 0,2 mm — mà không bị gãy trong quá trình cắt, làm mỏng hoặc lắp ráp, đồng thời duy trì hiệu suất nhiệt điện cạnh tranh với vật liệu tan chảy theo vùng.
Vật liệu nhiệt điện ép đùn có thể phù hợp với hiệu suất nhiệt điện của các tinh thể đơn lẻ không?
Đúng. Thông qua việc định hướng kết cấu và sàng lọc hạt được kiểm soát, các vật liệu dựa trên Bi₂Te₃ ép đùn đạt được độ linh động của chất mang và hệ số công suất tương đương với các mẫu tan chảy theo vùng. Cấu trúc hạt mịn cũng tạo ra sự tán xạ phonon bổ sung có thể làm giảm độ dẫn nhiệt của mạng tinh thể, có khả năng cải thiện giá trị tổng thể.
Độ dày phoi nào có thể được sản xuất một cách đáng tin cậy từ phôi ép đùn?
Vật liệu Bi₂Te₃-Sb₂Te₃ ép đùn hỗ trợ chế tạo chip nhiệt điện có độ dày xuống tới 0,2 mm. Khả năng này được thực hiện nhờ cường độ nén của vật liệu (54–66 MPa) và cường độ cắt (16–21 MPa), cung cấp đủ tính toàn vẹn về cấu trúc để xử lý siêu mỏng và lắp ráp tự động.
Vật liệu ép đùn có phù hợp với cấu hình TEC nhiều giai đoạn không?
Tuyệt đối. TEC nhiều giai đoạn yêu cầu hiệu suất ổn định trên nhiều bộ phận và độ bền cơ học trong quá trình xếp chồng. Kết cấu đồng nhất và độ bền cơ học cao của vật liệu ép đùn khiến chúng rất phù hợp cho các ứng dụng này và công nghệ ép đùn đã được áp dụng đặc biệt để chế tạo chân cho bộ làm mát nhiều tầng hoạt động ở nhiệt độ xuống tới ~ 140 K.
Kích thước phôi nào có sẵn cho vật liệu nhiệt điện ép đùn?
Kích thước phôi ép đùn tiêu chuẩn bao gồm chiều dài 120 mm và 240 mm, với đường kính 25 mm, 30 mm và 35 mm. Các kích thước này hỗ trợ cả việc sản xuất phần tử micro-TEC và các bộ phận làm mát công nghiệp lớn hơn.
Bạn đã sẵn sàng khám phá cách vật liệu nhiệt điện ép đùn có thể cải thiện năng suất sản xuất TEC của bạn và tạo ra kiến trúc thiết bị mỏng hơn chưa?
Liên hệ với chúng tôi